Automatically translated by AI, read original
Comment une conception plus intelligente des réservoirs hydrauliques peut améliorer les performances du système
Partner Content produced by KHL Content Studio
07 octobre 2026
À mesure que les engins de chantier s'équipent de cabines, de systèmes d'émission, d'électronique et de technologies de sécurité plus sophistiqués, l'espace disponible pour les équipements hydrauliques traditionnels est de plus en plus convoité.
Dans le même temps, les fabricants cherchent à limiter le poids des machines, à réduire leur consommation de ressources et à simplifier la maintenance sans compromettre la productivité.
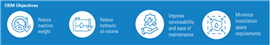
Le réservoir hydraulique est une cible évidente, mais réduire son volume n'est pas une mince affaire – il ne s'agit pas simplement de concevoir un réservoir plus petit.
Historiquement, le réservoir a rempli plusieurs fonctions, et le prélèvement de pétrole sans comprendre ces fonctions peut engendrer une multitude de problèmes.
Pourquoi les réservoirs sont devenus si grands
Les recommandations classiques en matière de dimensionnement des réservoirs tiennent compte de trois besoins principaux : la gestion thermique, la décantation des contaminants et la désaération naturelle.
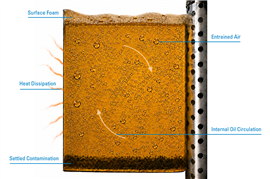 De multiples facteurs affectent la qualité de l'huile hydraulique
Dans cette optique, une règle empirique traditionnelle consiste à maintenir un volume d'huile équivalent à deux ou trois fois le débit de la pompe, laissant ainsi le temps à la chaleur, aux particules et à l'air de quitter le fluide en circulation.
Cette équation est en train de changer, avec de nouvelles options de gestion de la température de l'huile et une filtration haute efficacité permettant de traiter plus directement la contamination.
L'aération demeure ainsi l'une des contraintes les plus importantes à toute réduction supplémentaire de la taille des structures.
Jared Flanigan, chef de produit hydraulique senior chez Donaldson, déclare : « La plupart des systèmes hydrauliques modernes utilisent des refroidisseurs d'huile pour gérer la température de l'huile, éliminant ainsi la nécessité pour le réservoir d'assumer cette responsabilité.
« La gestion de la filtration et de l'aération permet aux équipementiers d'optimiser la taille du réservoir en fonction des besoins réels du système. »
Le coût caché de l'air
De l'air peut pénétrer dans l'huile hydraulique lors du remplissage et de la maintenance, par des fuites ou l'usure des joints, et être difficile à éliminer lorsque le temps de séjour dans le réservoir est court. Une partie est visible sous forme de mousse ou de bulles ; une autre reste dissoute ou entraînée dans le fluide, invisible à l'œil nu mais pourtant bien visible.
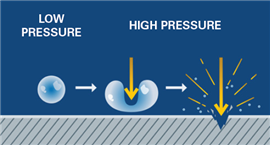 L'implosion de bulles sous haute pression provoque des dommages par cavitation aux composants hydrauliques.
Lorsque cet air atteint des zones de basse pression, des bulles peuvent se former puis imploser en se déplaçant vers des zones de pression plus élevée.
La cavitation qui en résulte peut endommager les pompes et affecter les performances des vannes et autres composants.
Avant même qu'une panne ne survienne, l'huile aérée peut réduire l'efficacité de la pompe, augmenter le bruit et les vibrations, et nuire au mouvement précis et stable attendu des machines modernes.
Le défi de conception consiste donc non seulement à éliminer les bulles visibles, mais aussi à contrôler l'air tout au long de son parcours dans le système et à l'empêcher de retourner vers les composants critiques.
De l'air dissous à la bulle amovible
Flanigan décrit la technologie STREAMTEQ de Donaldson, qui a été développée grâce à des recherches approfondies sur la façon dont l'air interagit avec les huiles hydrauliques, se comporte sous pression et réagit lorsqu'il traverse des médias filtrants poreux.
Il explique : « Cette technologie peut être décomposée en trois phases distinctes : la nucléation, la coalescence et la croissance, et la capture. »
« Cela se concentre sur l'air invisible, la nucléation étant la première étape pour faire sortir l'air de la solution – en changeant essentiellement son état d'entraîné à libre. »
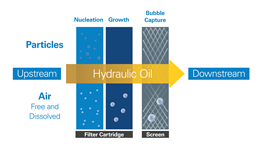 Processus d'élimination d'air en deux étapes STREAMTEQ™
« Les petites bulles fusionnent ensuite pour former des bulles plus grosses. Une fois qu'elles sont plus grosses, il est important de les capturer et de les diriger hors de l'huile et de les empêcher d'aller là où on ne veut pas qu'elles aillent, c'est-à-dire dans la pompe. »
Cette opération est réalisée grâce à un filtre à double étage. Le premier étage utilise un média synthétique multicouche pour éliminer efficacement les contaminants et amorcer la phase de nucléation lorsque le mélange air-huile passe d'une zone de haute pression à une zone de basse pression.
La deuxième étape gère l'air, en capturant et en dirigeant les bulles vers le niveau du liquide dans le réservoir, où l'air libre peut s'échapper.
De cette manière, la filtration et la désaération deviennent des fonctions systémiques coordonnées plutôt que des réponses distinctes à des problèmes distincts.
Protection pour les circuits plus complexes
L'optimisation des réservoirs ne représente qu'une partie des possibilités. Les circuits hydrauliques mobiles sont passés de systèmes principalement mécaniques à des systèmes électrohydrauliques fonctionnant à des pressions plus élevées et avec des jeux plus réduits.
Les vannes, les pompes et les moteurs sont désormais plus sensibles à la contamination, ce qui accroît l'importance d'une filtration à haute efficacité pour assurer le bon fonctionnement de ces composants dans le temps.
 Les solutions Donaldson prennent en charge les circuits hydrauliques complexes. Image : Shutterstock
Si une pompe ou un moteur subit des dommages internes dus à l'usure ou à la contamination, les débris correspondants générés peuvent être recirculés par la conduite de drainage du boîtier, renvoyant ainsi les contaminants nocifs au réservoir et à travers le système.
Cela fait des conduites d'évacuation des fluides un sujet de préoccupation particulier en matière de contamination, pourtant elles ne sont souvent pas filtrées en raison de leur sensibilité à la contre-pression et du risque d'endommager les joints de la pompe ou du moteur.
Un filtre à double étage intégré au réservoir, comme celui utilisé dans la technologie STREAMTEQ de Donaldson, peut être utilisé pour offrir une protection supplémentaire au système en combinant les flux de retour de l'outil principal et de vidange du carter tout en intégrant le remplissage d'huile neuve, la dérivation et la protection de ventilation.
Moins de composants indépendants peuvent se traduire par une conception de réservoir plus intelligente et plus simple, moins de points de fuite potentiels et un processus de fabrication et d'entretien moins complexe.
Le filtre n'est plus un accessoire choisi après la conception du réservoir, mais plutôt un élément de conception essentiel qui influence la taille, la forme et les performances du réservoir.
Étude de cas : Un réservoir plus petit pour un équipement compact
Récemment, un important fabricant d'engins de chantier a été confronté à un défi d'emballage sur une plateforme de chargeuses compactes et à direction différentielle.
La cabine redessinée nécessitait plus d'espace, tandis que le réservoir hydraulique occupait un volume précieux.
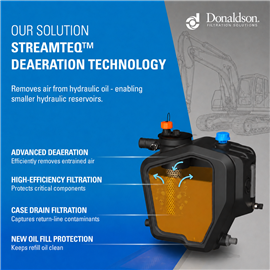
Le fabricant souhaitait réduire l'encombrement du réservoir et renforcer la protection du système hydraulique grâce à un filtre de retour supplémentaire intégré au réservoir.
Des tests en laboratoire ont indiqué que le réservoir pourrait potentiellement être réduit jusqu'à 44 % grâce à la technologie de désaération STEAMTEQ.
L'équipe de conception de la production a opté pour une approche légèrement plus prudente, mais toujours ambitieuse. Elle a introduit un filtre immergé multifonction Donaldson HKK, intégrant la technologie de désaération STREAMTEQ, ce qui a permis de réduire le réservoir d'origine de 36 litres de 10 litres, soit 28 %.
Le résultat : une meilleure protection du système, une plus grande liberté d'emballage et 10 litres d'huile hydraulique en moins dans chaque machine.
L'ajout du système de filtration de retour dans le réservoir a permis de doubler l'intervalle d'entretien du filtre de charge existant, le faisant passer de 500 à 1 000 heures, prolongeant ainsi la période de maintenance et améliorant l'expérience de l'utilisateur final.
En réalité, cette protection supplémentaire s'est avérée précieuse dès la phase de développement. Les débris provenant d'une pompe ou d'un moteur défaillant remontaient par les conduites d'évacuation du carter, mais le second étage du filtre les capturait avant qu'ils ne puissent circuler et causer d'autres dommages.
« La fonction de purge du carter a permis d'éviter une défaillance potentiellement catastrophique du système hydraulique », explique Jared Flanigan de Donaldson. « La solution de filtration précédente ne comportait pas de purge du carter ; ce système a donc démontré l'importance de cette protection renforcée. »
À l'échelle de la production, les économies modestes par machine deviennent substantielles. Les données du projet indiquent des économies annuelles de pétrole équivalentes à environ 1 400 fûts, tandis que Donaldson a calculé des économies d'émissions sur le cycle de vie d'environ 10 000 tonnes d' équivalent CO2 sur dix ans de production.
Ces chiffres dépendent des volumes de production et des hypothèses d'exploitation, mais ils illustrent l'effet cumulatif de la réduction de la consommation initiale et de la consommation de service.
Vous cherchez un aperçu rapide ?
Vous trouverez le résumé de l'étude de cas dans ce document d'une page.
Coût du cycle de vie réduit, et pas seulement volume de pétrole réduit
L'huile hydraulique est une ressource importante en ingénierie, mais aussi un coût d'exploitation récurrent.
 Un mécanicien effectue l'entretien du système hydraulique d'une machine. Image : Shutterstock
Un remplissage initial plus faible réduit la quantité de matériau nécessaire à la fabrication, le poids supporté par la machine et le volume finalement manipulé lors de la maintenance.
Des intervalles de filtration plus longs peuvent également réduire les interventions de maintenance et les temps d'arrêt associés.
« Le remplacement régulier de l'huile hydraulique représente une part importante des coûts de maintenance », explique Flanigan. « Le coût ne devrait pas dissuader l'utilisateur final d'effectuer la maintenance. Économiser l'huile dans le système contribue à réduire les coûts de maintenance globaux et à améliorer l'expérience utilisateur. »
Les gains doivent néanmoins être évalués à l'échelle du système. Les avantages de la réduction de la taille du réservoir doivent être mesurés en fonction des cycles de fonctionnement réels, des conditions d'écoulement, des caractéristiques de purge d'air, des objectifs de contamination, de la capacité de refroidissement et des exigences de maintenance.
L'objectif final n'est pas d'obtenir le plus petit réservoir possible, mais le plus petit réservoir permettant une machine fiable, sans incidence sur la productivité et avec une maintenance plus facile à gérer.
Concevoir la filtration dès le départ
Les équipes d'ingénierie des équipementiers sont chargées de prendre de nombreuses décisions qui influent sur la conception des machines, de leurs performances à leur conditionnement et à leur assemblage de production ; mais la filtration reste un facteur important dans ce processus décisionnel.
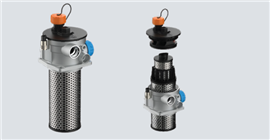 Filtre multifonctionnel pour réservoir Donaldson HKK
Pour eux, traiter le réservoir, le filtre, la stratégie de désaération et le circuit hydraulique comme un problème de conception intégré crée des options que le développement composant par composant peut manquer.
« Le filtre ne doit jamais être une considération secondaire lors de la conception d'un réservoir », affirme Flanigan.
« Un filtre immergé est un élément important du système hydraulique. Il protège les composants critiques et permet d'optimiser le réservoir tout en ajoutant des fonctionnalités et une protection au niveau du système. »
« Concevoir un design en tenant compte du filtre peut permettre d'obtenir des résultats insoupçonnés. »
À mesure que les plateformes d'équipements deviennent plus compactes et techniquement plus exigeantes, cette approche systémique est susceptible de prendre de l'importance.
Il est désormais clair qu'une gestion efficace de l'air et de la contamination peut permettre une plus grande flexibilité de conception et une meilleure protection du système.
Une gestion efficace de l'air et de la contamination permet non seulement une plus grande flexibilité de conception et une meilleure protection du système, mais peut également contribuer à atteindre les objectifs d'efficacité, de fiabilité et de durabilité de la prochaine génération d'engins de construction.
 Image : Shutterstock
*Selon les facteurs d'émissions de référence, la taille prévue du projet et les recommandations du fabricant.
--------
Cet article a été produit par KHL Content Studio, en collaboration avec des experts de Donaldson.
--------
Toutes les images non créditées sont une gracieuseté de Donaldson.
--------