Traducido automáticamente por IA, leer el original
Cómo un diseño más inteligente del depósito hidráulico puede mejorar el rendimiento del sistema.
Partner Content produced by KHL Content Studio
07 octubre 2026
A medida que la maquinaria de construcción incorpora cabinas, sistemas de emisiones, electrónica y tecnología de seguridad más sofisticados, el espacio disponible para los componentes hidráulicos tradicionales se ve cada vez más comprometido.
Al mismo tiempo, los fabricantes están interesados en reducir el peso de las máquinas, disminuir su consumo de recursos y simplificar el mantenimiento sin comprometer la productividad.
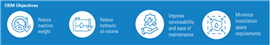
El depósito hidráulico es un objetivo obvio, pero reducir su volumen no es tarea fácil; no se trata simplemente de crear un diseño de tanque más pequeño.
Históricamente, el yacimiento ha desempeñado diversas funciones, y extraer volumen de petróleo sin comprender dichas funciones puede generar una serie de problemas.
¿Por qué se hicieron grandes los embalses?
Las directrices convencionales para el dimensionamiento de embalses reflejan tres necesidades principales: gestión térmica, sedimentación de la contaminación y desaireación natural.
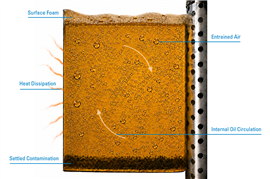 Múltiples factores afectan la calidad del aceite hidráulico.
Teniendo esto en cuenta, una regla general tradicional ha sido mantener un volumen de aceite equivalente a dos o tres veces el caudal de la bomba, dando tiempo a que el calor, las partículas y el aire abandonen el fluido circulante.
Esa situación está cambiando, ya que las nuevas opciones para el control de la temperatura del aceite y la filtración de alta eficiencia abordan la contaminación de forma más directa.
Esto deja a la aireación como una de las limitaciones más importantes para una mayor reducción de tamaño.
Jared Flanigan, gerente sénior de productos hidráulicos de Donaldson, afirma: “La mayoría de los sistemas hidráulicos modernos utilizan enfriadores de aceite para controlar la temperatura del aceite, eliminando la necesidad de que el depósito asuma esta responsabilidad.
“La gestión de la filtración y la aireación permite a los fabricantes de equipos originales optimizar el tamaño del depósito en función de las necesidades reales del sistema.”
El coste oculto del aire
El aire puede entrar en el aceite hidráulico durante el llenado y el mantenimiento, a través de fugas o desgaste de los sellos, y puede ser difícil de eliminar cuando los tiempos de permanencia en el depósito son cortos. Parte del aire se observa como espuma o burbujas; otra parte permanece disuelta o arrastrada por el fluido, invisible a simple vista pero oculta a plena vista.
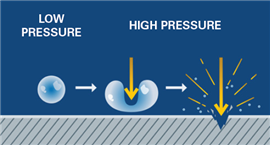 La implosión de burbujas a alta presión provoca daños por cavitación en el componente hidráulico.
Cuando ese aire llega a zonas de baja presión, pueden formarse burbujas que luego colapsan al desplazarse hacia zonas de mayor presión.
La cavitación resultante puede dañar las bombas y afectar el rendimiento de las válvulas y otros componentes.
Incluso antes de que se produzca una avería, el aceite aireado puede reducir la eficiencia de la bomba, aumentar el ruido y la vibración, y perjudicar el movimiento preciso y estable que se espera de las máquinas modernas.
Por lo tanto, el reto del diseño no consiste solo en eliminar las burbujas visibles, sino también en controlar el aire a lo largo de su recorrido por el sistema e impedir que regrese a los componentes críticos.
Desde el aire disuelto hasta la burbuja extraíble
Flanigan describe la tecnología STREAMTEQ de Donaldson, que se desarrolló a través de una extensa investigación sobre cómo interactúa el aire con los aceites hidráulicos, cómo se comporta bajo presión y cómo responde al pasar a través de medios filtrantes porosos.
Según él, “la tecnología se puede dividir en tres fases distintas: nucleación, coalescencia y crecimiento, y captura.
“Se centra en el aire que no se puede ver, por lo que la nucleación es el primer paso para conseguir que el aire salga de la solución, cambiando esencialmente su estado de atrapado a libre.
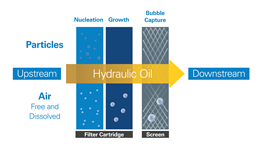 Proceso de eliminación de aire en dos etapas STREAMTEQ™
“Las burbujas pequeñas se unen para formar burbujas más grandes. Una vez que alcanzan un tamaño mayor, es importante capturarlas y dirigirlas fuera del aceite, evitando que lleguen a donde no se desea, es decir, a la bomba.”
Esta tarea se lleva a cabo mediante un filtro de doble etapa. La primera etapa utiliza un medio filtrante sintético multicapa para eliminar la contaminación con alta eficiencia e iniciar la etapa de nucleación a medida que la mezcla de aire y aceite se desplaza de una zona de alta presión a una de baja presión.
La segunda etapa gestiona el aire, capturando y dirigiendo las burbujas hacia el nivel del líquido del depósito, por donde puede escapar el aire libre.
De esta forma, la filtración y la desaireación se convierten en funciones coordinadas del sistema, en lugar de respuestas separadas a problemas separados.
Protección para circuitos más complejos
La optimización de los depósitos es solo una parte de la oportunidad. Los circuitos hidráulicos móviles han pasado de ser sistemas predominantemente mecánicos a sistemas electrohidráulicos que operan a presiones más altas y con tolerancias más ajustadas.
Las válvulas, las bombas y los motores son ahora más sensibles a la contaminación, lo que aumenta la importancia de la filtración de alta eficiencia para mantener estos componentes funcionando de manera eficiente a lo largo del tiempo.
 Las soluciones de Donaldson admiten circuitos hidráulicos complejos. Imagen: Shutterstock
Si una bomba o un motor sufre daños internos debido al desgaste o la contaminación, los residuos generados pueden recircularse a través del conducto de drenaje de la carcasa, devolviendo así los contaminantes nocivos al depósito y de vuelta al sistema.
Esto convierte a las tuberías de drenaje de la carcasa en un motivo de especial preocupación en lo que respecta a la contaminación; sin embargo, a menudo no se filtran debido a su sensibilidad a la contrapresión y al riesgo de dañar las juntas de la bomba o el motor.
Un filtro de doble etapa dentro del tanque, como el que se utiliza en la tecnología STREAMTEQ de Donaldson, puede emplearse para ofrecer protección adicional al sistema al combinar los flujos de retorno del implemento principal y de drenaje de la carcasa, al tiempo que integra la protección contra el llenado de aceite nuevo, la derivación y la ventilación.
Un menor número de componentes independientes puede traducirse en un diseño de depósito más inteligente y sencillo, menos puntos de fuga potenciales y un proceso de fabricación y mantenimiento menos complicado.
El filtro ya no es un accesorio que se selecciona después de que el depósito ha sido diseñado, sino una característica de diseño fundamental que influye en el tamaño, la forma y el rendimiento del depósito.
Caso práctico: Un depósito más pequeño para equipos compactos.
Recientemente, un fabricante líder de equipos de construcción se enfrentó a un desafío de empaquetado en una plataforma de cargadoras compactas y de dirección deslizante.
La cabina rediseñada requería más espacio, mientras que el depósito hidráulico ocupaba un volumen valioso.
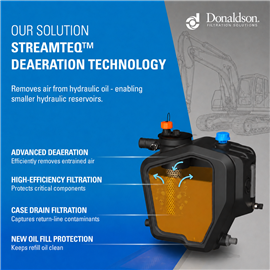
El fabricante quería reducir el tamaño del depósito y aumentar la protección del sistema hidráulico con un filtro de retorno adicional dentro del tanque.
Las pruebas de laboratorio indicaron que el volumen del embalse podría reducirse hasta en un 44 % al utilizar la tecnología de desaireación STEAMTEQ.
El equipo de diseño de producción optó por un enfoque algo más prudente, pero igualmente ambicioso. Introdujeron un filtro multifuncional para tanque Donaldson HKK, que incorpora la tecnología de desaireación STREAMTEQ, lo que permitió reducir el depósito original de 36 litros en 10 litros, o un 28 %.
El resultado fue una mejor protección del sistema, mayor libertad de embalaje y 10 litros menos de aceite hidráulico en cada máquina.
La incorporación del sistema de filtración de retorno dentro del tanque ayudó a duplicar el intervalo de servicio del filtro de carga existente, pasando de 500 a 1000 horas, lo que extendió el período de mantenimiento y mejoró la experiencia del usuario final.
De hecho, la protección adicional demostró ser valiosa incluso durante la fase de desarrollo. Los residuos de una bomba o motor averiado regresaban a través de los conductos de drenaje de la carcasa, pero la segunda etapa del filtro los retenía antes de que pudieran circular y causar más daños.
“La función de drenaje de la carcasa ayudó a prevenir una falla potencialmente catastrófica del sistema hidráulico”, afirma Jared Flanigan de Donaldson. “La solución de filtración anterior no incluía la filtración del drenaje de la carcasa, por lo que esto demostró el valor de la protección mejorada”.
A escala de producción, los modestos ahorros por máquina se vuelven sustanciales. Los datos del proyecto indican un ahorro anual de petróleo equivalente a unos 1400 bidones, mientras que Donaldson calculó un ahorro en las emisiones del ciclo de vida de aproximadamente 10 000 toneladas de CO2e a lo largo de diez años de producción. *
Estas cifras dependen de los volúmenes de producción y de las hipótesis de funcionamiento, pero ilustran el efecto acumulativo de reducir tanto el llenado inicial como el consumo de servicios.
¿Busca una descripción general rápida?
Menor coste del ciclo de vida, no solo menor volumen de petróleo.
El aceite hidráulico es un recurso importante en ingeniería, pero también un coste operativo recurrente.
 Un mecánico realiza el mantenimiento del sistema hidráulico de una máquina. Imagen: Shutterstock
Un llenado inicial menor reduce la cantidad de material necesaria durante la fabricación, el peso que soporta la máquina y el volumen que finalmente se manipula durante el mantenimiento.
Los intervalos de filtrado más largos también pueden reducir las intervenciones de servicio y el tiempo de inactividad asociado.
«Eliminar el aceite hidráulico a intervalos regulares es un factor importante en los costos de mantenimiento», afirma Flanigan. «Los costos no deberían ser la razón por la que un usuario final retrase el mantenimiento. Ahorrar aceite en el sistema ayuda a reducir los costos generales de mantenimiento y mejora la experiencia del usuario final».
No obstante, es necesario evaluar las ventajas a nivel de sistema. Los beneficios de la reducción del tamaño del depósito deben medirse en función de los ciclos de trabajo reales, las condiciones de flujo, las características de liberación de aire, los objetivos de contaminación, la capacidad de refrigeración y los requisitos de servicio.
El objetivo final no es conseguir el depósito más pequeño posible, sino el depósito más pequeño que ofrezca una máquina fiable, sin afectar a la productividad y con un mantenimiento más manejable.
Diseñar la filtración desde el principio
Los equipos de ingeniería de los fabricantes de equipos originales (OEM) tienen la tarea de tomar muchas decisiones que afectan al diseño de la máquina, desde el rendimiento hasta el embalaje y el montaje de la producción; pero la filtración sigue siendo un factor importante en ese proceso de toma de decisiones.
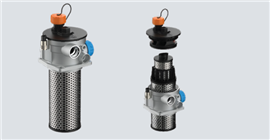 El filtro multifunción para tanque Donaldson HKK
Para ellos, tratar el depósito, el filtro, la estrategia de desaireación y el circuito hidráulico como un problema de diseño integrado crea opciones que el desarrollo componente por componente puede pasar por alto.
“El filtro nunca debe ser un elemento secundario en el diseño de un embalse”, afirma Flanigan.
“Un filtro interno es una parte importante del sistema hidráulico. Protege los componentes críticos y permite optimizar el depósito, a la vez que añade funcionalidad y protección a nivel de sistema.
“Diseñar teniendo en cuenta el filtro puede lograr resultados que no creías posibles.”
A medida que las plataformas de equipos se vuelven más compactas y técnicamente exigentes, es probable que este enfoque de sistemas adquiera mayor importancia.
Ahora está claro que una gestión eficaz del aire y de la contaminación puede permitir una mayor flexibilidad de diseño y una mejor protección del sistema.
Una gestión eficaz del aire y de la contaminación no solo permite una mayor flexibilidad de diseño y protección del sistema, sino que también puede ayudar a cumplir los objetivos de eficiencia, fiabilidad y sostenibilidad de la próxima generación de maquinaria de construcción.
 Imagen: Shutterstock
*Basado en factores de emisiones de referencia, tamaño previsto del proyecto y recomendaciones del fabricante.
--------
Este artículo fue producido por KHL Content Studio, en colaboración con expertos de Donaldson.
--------
Todas las imágenes sin acreditar son cortesía de Donaldson.
--------