Traduzido automaticamente por IA, leia o original
Como um projeto mais inteligente de reservatório hidráulico pode melhorar o desempenho do sistema
Partner Content produced by KHL Content Studio
07 outubro 2026
À medida que os equipamentos de construção ganham cabines mais sofisticadas, sistemas de emissões, eletrônica e tecnologia de segurança, o espaço disponível para os componentes hidráulicos tradicionais torna-se cada vez mais disputado.
Ao mesmo tempo, os fabricantes estão empenhados em manter o peso das máquinas baixo, reduzir o consumo de recursos e simplificar a manutenção sem comprometer a produtividade.
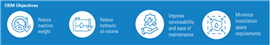
O reservatório hidráulico é um alvo óbvio, mas reduzir seu volume não é tarefa fácil – não se trata apenas de criar um tanque menor.
Historicamente, o reservatório desempenhou diversas funções, e remover volume de petróleo sem compreender essas funções pode acarretar uma série de problemas.
Por que os reservatórios se tornaram grandes?
As diretrizes convencionais para dimensionamento de reservatórios refletem três necessidades principais: gerenciamento térmico, decantação de contaminantes e desaerificação natural.
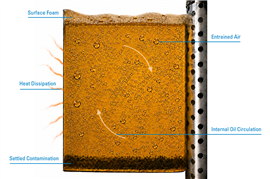 Diversos fatores afetam a qualidade do óleo hidráulico.
Com isso em mente, uma regra prática tradicional tem sido manter um volume de óleo equivalente a duas ou três vezes a vazão da bomba, dando tempo para que o calor, as partículas e o ar saiam do fluido em circulação.
Essa equação está mudando, com novas opções para o gerenciamento da temperatura do óleo e filtragem de alta eficiência lidando com a contaminação de forma mais direta.
Isso faz com que a aeração seja uma das restrições mais importantes para uma maior redução de tamanho.
Jared Flanigan, Gerente Sênior de Produtos Hidráulicos da Donaldson, afirma: “A maioria dos sistemas hidráulicos modernos utiliza resfriadores de óleo para controlar a temperatura do óleo, eliminando a necessidade de o reservatório assumir essa responsabilidade.
“O gerenciamento da filtragem e da aeração permite que os fabricantes de equipamentos originais (OEMs) otimizem o tamanho do reservatório com base nas reais necessidades do sistema.”
O custo oculto do ar
O ar pode entrar no óleo hidráulico durante o enchimento e a manutenção, através de vazamentos ou desgaste das vedações, e pode ser difícil de separar quando os tempos de permanência no reservatório são curtos. Parte do ar é visível como espuma ou bolhas; parte permanece dissolvida ou retida no fluido, invisível a olho nu, mas escondida à vista de todos.
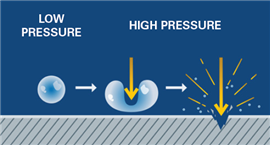 A implosão de bolhas sob alta pressão causa danos por cavitação em componentes hidráulicos.
Quando esse ar atinge áreas de baixa pressão, bolhas podem se formar e depois colapsar ao se deslocarem para zonas de pressão mais alta.
A cavitação resultante pode danificar bombas e afetar o desempenho de válvulas e outros componentes.
Mesmo antes de ocorrer uma falha, o óleo aerado pode reduzir a eficiência da bomba, aumentar o ruído e a vibração e prejudicar o movimento preciso e estável esperado das máquinas modernas.
O desafio do projeto, portanto, não é apenas remover as bolhas visíveis, mas também controlar o ar durante todo o seu percurso pelo sistema e impedir que ele retorne aos componentes críticos.
Do ar dissolvido à bolha removível
Flanigan descreve a tecnologia STREAMTEQ da Donaldson, que foi desenvolvida por meio de extensa pesquisa sobre como o ar interage com os óleos hidráulicos, como se comporta sob pressão e como reage ao passar por meios filtrantes porosos.
Ele afirma: “A tecnologia pode ser dividida em três fases distintas: nucleação, coalescência e crescimento, e captura.
"O foco está no ar que você não consegue ver, então a nucleação é o primeiro passo para fazer o ar sair da solução – essencialmente mudando seu estado de aprisionado para livre."
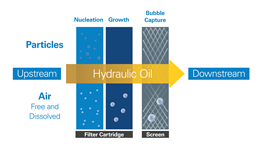 Processo de remoção de ar em dois estágios STREAMTEQ™
“As pequenas bolhas se juntam para formar bolhas maiores. Quando elas ficam maiores, é importante capturá-las e direcioná-las para fora do óleo, evitando que vão para onde não se quer que vão – que é para a bomba.”
Essa tarefa é realizada por meio de um filtro de dois estágios. O primeiro estágio utiliza um meio filtrante sintético multicamadas para remover a contaminação com alta eficiência e iniciar a etapa de nucleação à medida que a mistura ar-óleo se move de uma zona de alta pressão para uma de baixa pressão.
A segunda etapa controla o ar, capturando e direcionando as bolhas para o nível do fluido no reservatório, onde o ar livre pode escapar.
Dessa forma, a filtração e a desaerização tornam-se funções coordenadas do sistema, em vez de respostas separadas a problemas distintos.
Proteção para circuitos mais complexos
A otimização de reservatórios é apenas parte da oportunidade. Os circuitos hidráulicos móveis evoluíram de sistemas predominantemente mecânicos para sistemas eletro-hidráulicos que operam em pressões mais elevadas e com folgas mais restritas.
Válvulas, bombas e motores são agora mais sensíveis à contaminação, aumentando a importância da filtragem de alta eficiência para manter esses componentes funcionando de forma eficiente ao longo do tempo.
 As soluções da Donaldson dão suporte a circuitos hidráulicos complexos. Imagem: Shutterstock
Se uma bomba ou motor sofrer danos internos devido a desgaste ou contaminação, quaisquer detritos gerados podem ser recirculados através da linha de drenagem da carcaça, retornando os contaminantes nocivos ao reservatório e, consequentemente, de volta ao sistema.
Isso faz com que as linhas de drenagem do reservatório sejam uma preocupação particular no que diz respeito à contaminação, embora muitas vezes não sejam filtradas devido à sensibilidade à contrapressão e ao risco de danificar as vedações da bomba ou do motor.
Um filtro de tanque de dois estágios, como o usado na tecnologia STREAMTEQ da Donaldson, pode ser utilizado para oferecer proteção adicional ao sistema, combinando os fluxos de retorno do implemento principal e de drenagem da carcaça, além de integrar a proteção do abastecimento de óleo novo, do desvio e do respiro.
Menos componentes independentes podem significar um design de reservatório mais inteligente e simples, menos pontos de vazamento potenciais e um processo de fabricação e manutenção menos complicado.
O filtro deixou de ser um acessório selecionado após o projeto do reservatório e passou a ser um elemento crítico do projeto, influenciando o tamanho, a forma e o desempenho do reservatório.
Estudo de caso: Um tanque menor para equipamentos compactos
Recentemente, um dos principais fabricantes de equipamentos de construção enfrentou um desafio de otimização de espaço em uma plataforma de carregadeira compacta e de direção deslizante.
Uma cabine redesenhada exigia mais espaço, enquanto o reservatório hidráulico ocupava um volume valioso.
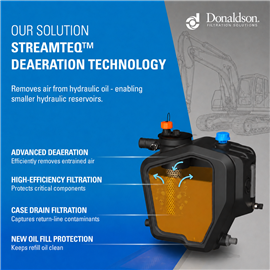
O fabricante queria reduzir o espaço ocupado pelo reservatório e aumentar a proteção do sistema hidráulico com um filtro de retorno adicional dentro do tanque.
Testes laboratoriais indicaram que o reservatório poderia ser reduzido em até 44% com a utilização da tecnologia de desaerificação STEAMTEQ.
A equipe de design de produção optou por uma abordagem um pouco mais cautelosa, porém ainda ambiciosa. Eles introduziram um filtro multifuncional interno Donaldson HKK, incorporando a tecnologia de desaerificação STREAMTEQ, o que permitiu reduzir o reservatório original de 36 litros em 10 litros, ou 28%.
O resultado foi uma melhor proteção do sistema, maior liberdade de configuração e 10 litros a menos de óleo hidráulico em cada máquina.
A adição da filtragem de retorno no tanque ajudou a dobrar o intervalo de manutenção do filtro de carga existente, de 500 para 1.000 horas, estendendo o período de manutenção e melhorando a experiência do usuário final.
Na verdade, a proteção adicional provou ser valiosa mesmo durante a fase de desenvolvimento. Detritos de uma bomba ou motor com defeito retornavam pelas linhas de drenagem da carcaça, mas o segundo estágio do filtro os capturava antes que pudessem circular e causar maiores danos.
“A função de drenagem da carcaça ajudou a evitar uma falha potencialmente catastrófica do sistema hidráulico”, afirma Jared Flanigan, da Donaldson. “A solução de filtragem anterior não incluía filtragem na drenagem da carcaça, então isso demonstrou o valor da proteção aprimorada.”
Em escala de produção, economias modestas por máquina tornam-se substanciais. Os dados do projeto indicam uma economia anual de óleo equivalente a cerca de 1.400 tambores, enquanto a Donaldson calculou uma redução nas emissões ao longo do ciclo de vida de aproximadamente 10.000 toneladas de CO2e em dez anos de produção.
Esses números dependem dos volumes de produção e das premissas operacionais, mas ilustram o efeito cumulativo da redução tanto do enchimento inicial quanto do consumo de serviço.
Procurando uma visão geral rápida?
Redução do custo do ciclo de vida, e não apenas redução do volume de petróleo.
O óleo hidráulico é um importante recurso de engenharia, mas também um custo operacional recorrente.
 Um mecânico realiza a manutenção do sistema hidráulico de uma máquina. Imagem: Shutterstock
Um enchimento inicial menor reduz o material necessário na fabricação, o peso suportado pela máquina e o volume eventualmente processado durante a manutenção.
Intervalos de filtragem mais longos também podem reduzir as intervenções de manutenção e o tempo de inatividade associado.
“A troca do óleo hidráulico em intervalos regulares é um fator significativo nos custos de manutenção”, afirma Flanigan. “Os custos não devem ser o motivo pelo qual um usuário final adia a manutenção. Economizar óleo no sistema ajuda a reduzir os custos gerais de manutenção e a melhorar a experiência do usuário final.”
Os ganhos devem, no entanto, ser avaliados em nível de sistema. Os benefícios da redução do tamanho do reservatório devem ser medidos em relação aos ciclos de operação reais, condições de fluxo, características de liberação de ar, metas de contaminação, capacidade de refrigeração e requisitos de serviço.
O objetivo final não é alcançar o menor reservatório possível, mas sim o menor reservatório que ofereça uma máquina confiável, sem afetar a produtividade e com manutenção mais simples.
Projetar a filtragem desde o início.
As equipes de engenharia dos fabricantes de equipamentos originais (OEMs) têm a tarefa de tomar muitas decisões que impactam o projeto das máquinas, desde o desempenho até a embalagem e a montagem da produção; mas a filtragem ainda é um fator importante nesse processo de tomada de decisão.
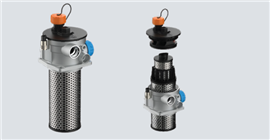 Filtro multifuncional para aquário Donaldson HKK
Para eles, tratar o reservatório, o filtro, a estratégia de desaerificação e o circuito hidráulico como um problema de projeto integrado cria opções que o desenvolvimento componente por componente pode não contemplar.
“O filtro nunca deve ser uma reflexão tardia no projeto de um reservatório”, diz Flanigan.
“Um filtro interno ao tanque é uma parte importante do sistema hidráulico. Ele protege componentes críticos e pode permitir a otimização do reservatório, além de adicionar funcionalidade e proteção em nível de sistema.
“Projetar levando em consideração o filtro pode alcançar resultados que você nem imaginava serem possíveis.”
À medida que as plataformas de equipamentos se tornam mais compactas e tecnicamente exigentes, essa abordagem sistêmica provavelmente se tornará mais importante.
Agora está claro que um gerenciamento eficaz do ar e da contaminação pode permitir maior flexibilidade de projeto e proteção do sistema.
O gerenciamento eficaz do ar e da contaminação não só permite maior flexibilidade de projeto e proteção do sistema, como também pode ajudar a atingir as metas de eficiência, confiabilidade e sustentabilidade da próxima geração de máquinas de construção.
 Imagem: Shutterstock
*Com base em fatores de emissão de referência, tamanho previsto do projeto e recomendações do fabricante.
--------
Este artigo foi produzido pelo KHL Content Studio, em colaboração com especialistas da Donaldson.
--------
Todas as imagens sem crédito são cortesia de Donaldson.
--------